

Inicio › Ferretips Rhino › Soldador TIG para empezar: equipo, tungsteno, argón y antorcha
Soldadura · TIG
Soldador TIG para empezar: equipo, tungsteno, argón y antorcha
Ferretips Rhino
En corto Para empezar con un soldador TIG necesitas una máquina con TIG Lift Arc o alta frecuencia, una antorcha con pinza portatungsteno y copa, tungsteno de 3/32" (2,4 mm) afilado a lo largo, argón puro con regulador y flujómetro (de 15 a 20 SCFH para empezar) y varilla del mismo material de la pieza. Acero e inoxidable se sueldan en corriente continua; el aluminio necesita una máquina AC/DC.
La respuesta corta
Para empezar con un soldador TIG necesitas cinco cosas: una máquina con modo TIG (Lift Arc o alta frecuencia), una antorcha TIG con su pinza portatungsteno y su copa, un electrodo de tungsteno afilado, un cilindro de argón puro con regulador y flujómetro, y varilla de aporte del mismo material que vas a soldar. Para acero e inoxidable basta una máquina de corriente continua con TIG Lift; para aluminio necesitas una de corriente alterna (AC/DC).
El TIG es el proceso más limpio y preciso: no salpica, no deja escoria y el cordón queda bonito. A cambio es más lento y pide las dos manos y a veces el pie. Por eso se usa en inoxidable, piezas delgadas, tubería fina y trabajos de presentación.
La máquina: Lift Arc o alta frecuencia, DC o AC/DC
Hay dos formas de prender el arco en TIG:
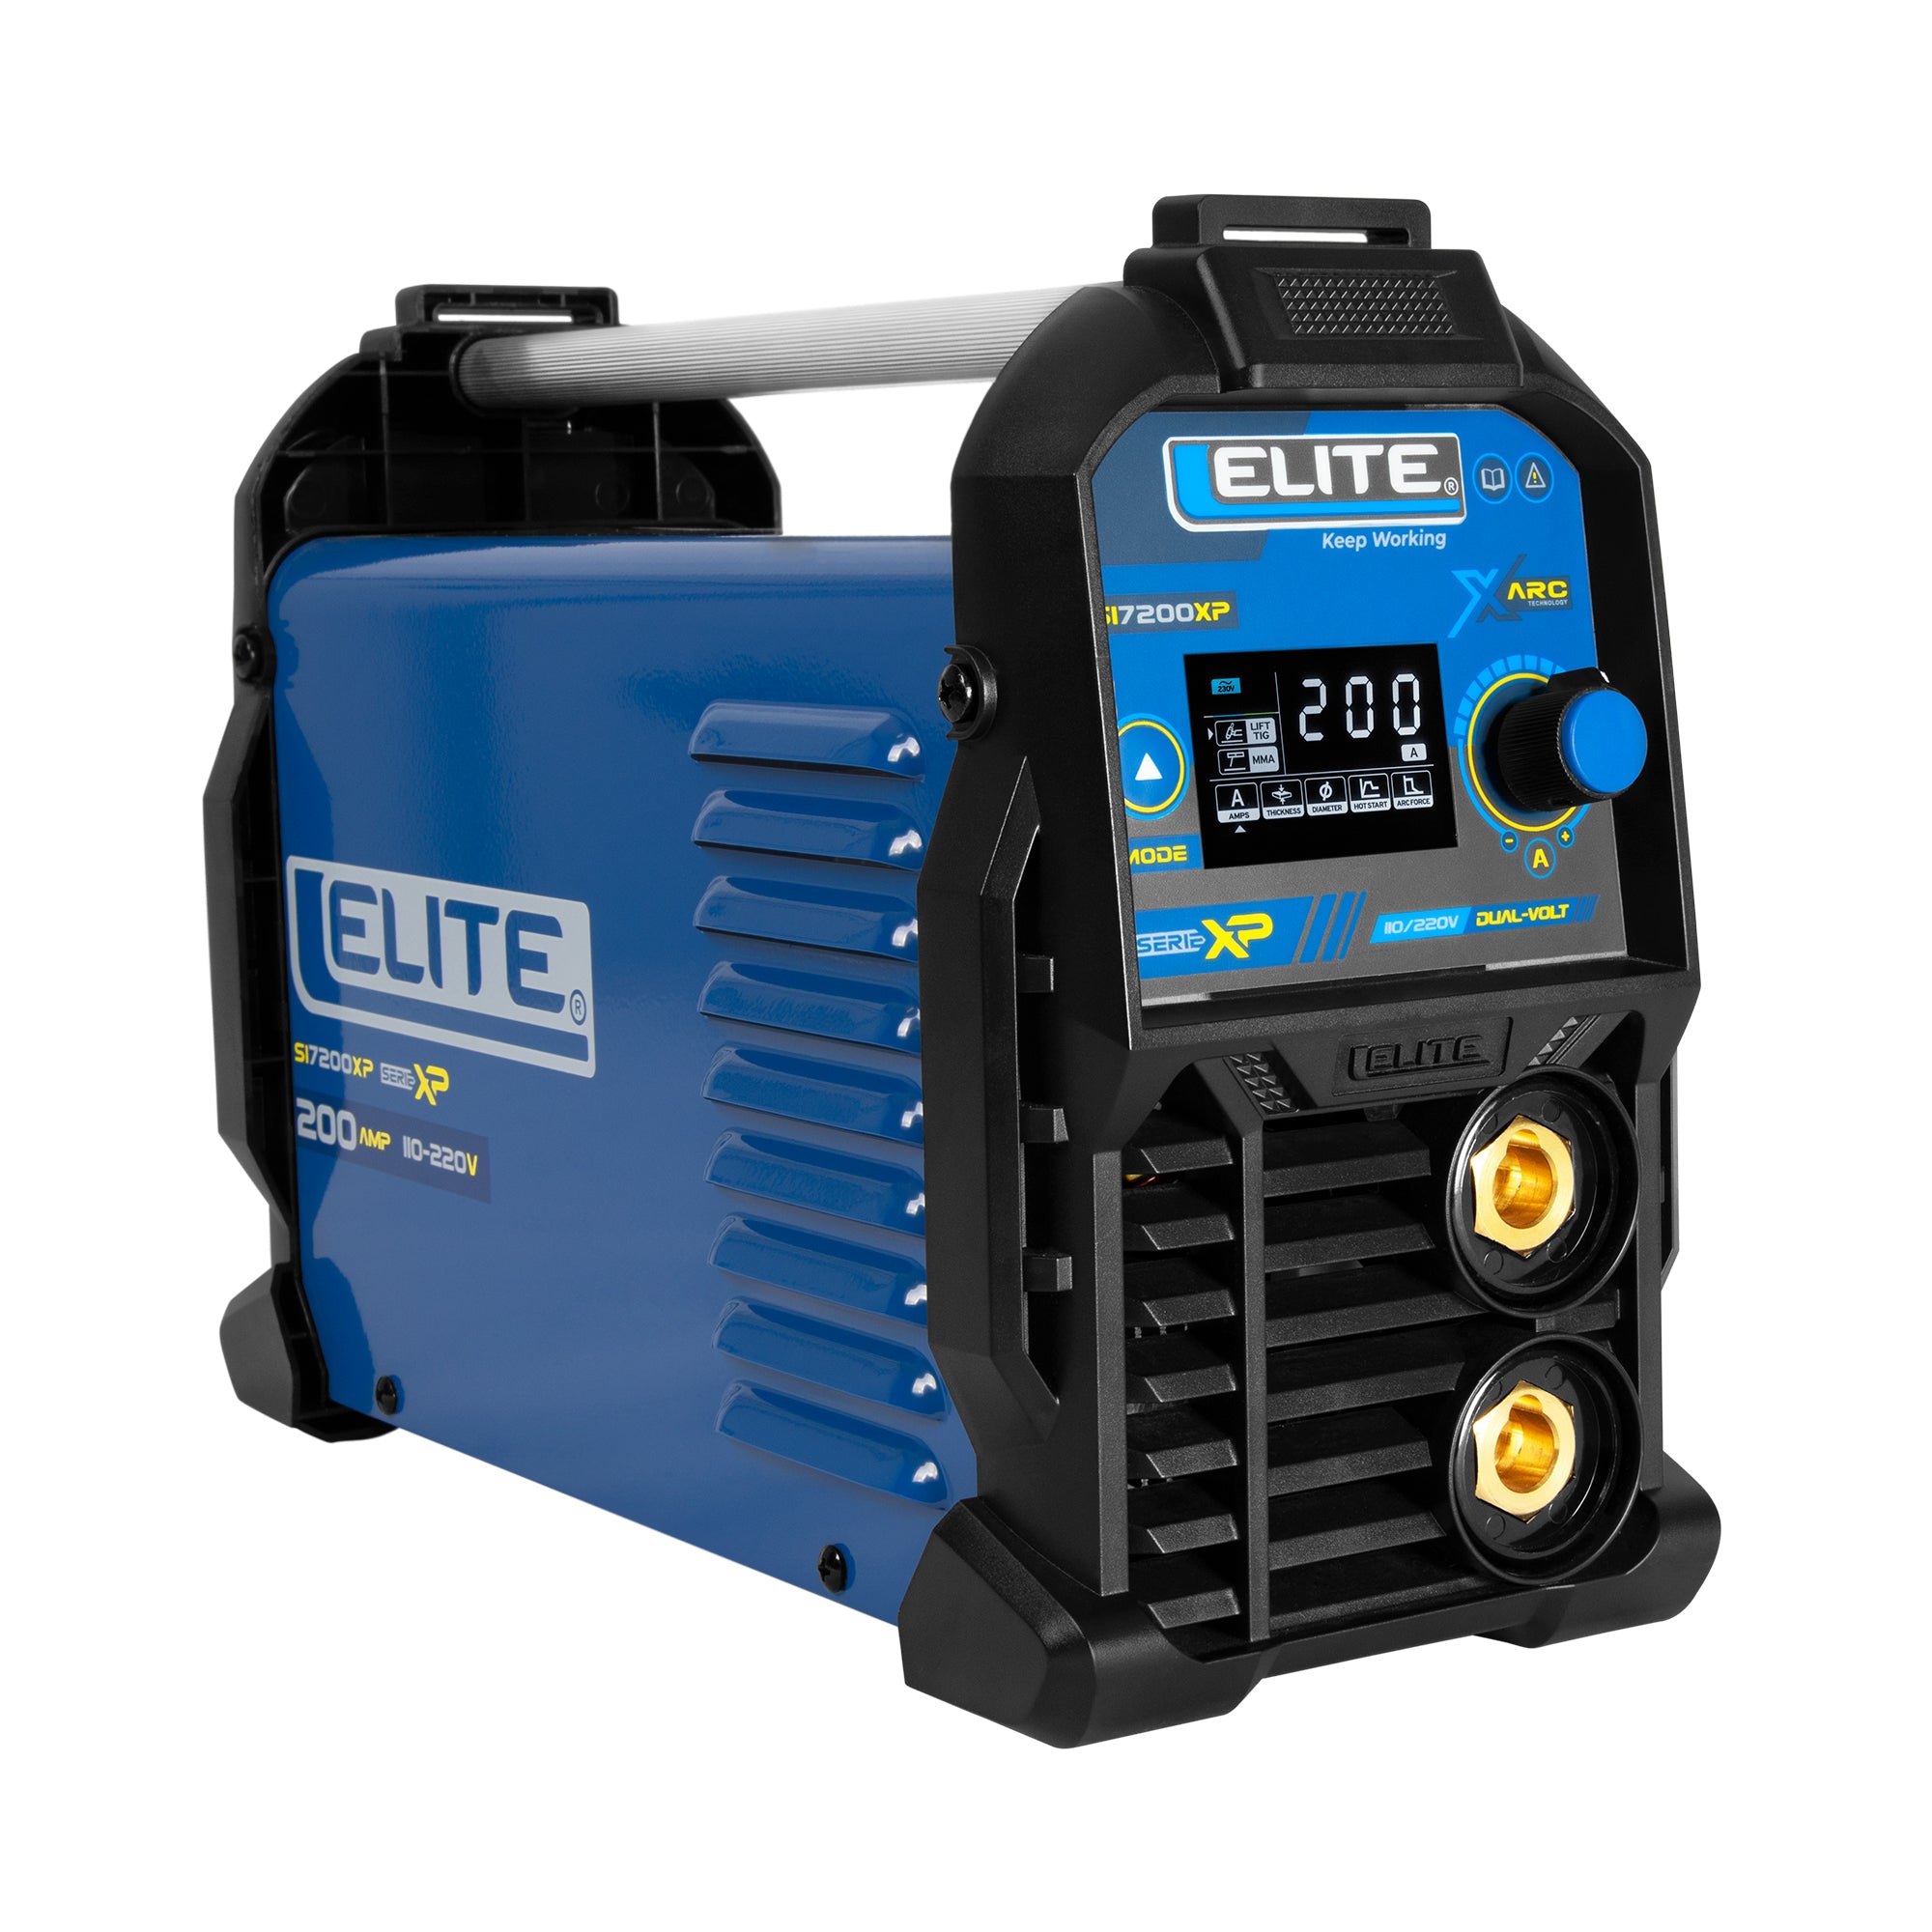
- Lift Arc (por levantamiento): tocas la pieza con el tungsteno, lo levantas y el arco nace sin raspar. Es lo que traen muchos inversores de electrodo con función TIG, como el Elite ARC 200XP.
- Alta frecuencia (HF): el arco salta sin tocar la pieza. El tungsteno no se contamina al prender y es lo que se usa en aluminio y trabajo fino. Lo trae el Elite TIG 225 XP AC/DC, que además tiene Lift Arc.
La otra decisión es la corriente. En corriente continua se sueldan acero al carbono, inoxidable y cobre. El aluminio necesita corriente alterna, porque la capa de óxido que lo recubre se rompe en el medio ciclo positivo. Si algún día vas a soldar aluminio, compra desde el principio una AC/DC.
| Dato | Elite ARC 200XP | Elite TIG 225 XP AC/DC |
|---|---|---|
| Entrada | 110/220 V | 220 V monofásico |
| Rango | 10 a 200 A | MMA 10 a 220 A · TIG 10 a 200 A |
| Ciclo de trabajo | 55 % a 40 °C | 40 % a 40 °C |
| Arranque TIG | Lift Arc | Alta frecuencia y Lift Arc |
| Corriente TIG | Continua | Alterna y continua, con pulsado |
| Controles | Hot Start, Arc Force, Anti-Stick, VRD | 2T/4T, pre y post gas, rampas, balance y frecuencia AC, cuatro formas de onda |
| Conectores | 35/50 | 35/50 |
| Antorcha TIG en la caja | No (trae pinza de masa y portaelectrodo) | Sí |
| Para quién | Taller de electrodo que quiere sumar TIG en acero e inoxidable | El que va a soldar aluminio o hacer TIG fino todos los días |
Datos tomados de la ficha de cada equipo. Si usas una máquina de electrodo con TIG Lift que no controla el gas, la antorcha debe traer válvula en el mango para abrir y cerrar el argón a mano, y tiene que casar con el conector de la máquina.
El tungsteno: color, diámetro y afilado
El tungsteno no se funde en el charco: solo sostiene el arco. Se identifica por el color de la punta:
- Rojo (toriado 2 %): el clásico para corriente continua en acero e inoxidable. Tiene óxido de torio, levemente radiactivo, así que no respires el polvo cuando lo afiles.
- Dorado o azul (lantanado): sirve en continua y en alterna, prende fácil y es la alternativa sin torio.
- Gris (ceriado): bueno a pocos amperios, para lámina delgada.
- Verde (puro): se usaba para aluminio en máquinas viejas de corriente alterna.
El diámetro que más se usa para empezar es el de 3/32″ (2,4 mm). Para esa medida tenemos la pinza portatungsteno Oxyweld 10N24, que sirve en antorchas de las series 17, 18 y 26, y el kit de accesorios Oxyweld de 3/32″ para reponer las piezas de desgaste de la antorcha.
Al afilar, la piedra o el disco deben rayar el tungsteno a lo largo, no alrededor. Las rayas a lo largo guían el arco hacia la punta; las rayas en círculo lo hacen bailar. Usa un disco solo para tungsteno: si lo afilas en el mismo con el que desbastas acero, lo contaminas.
El gas: argón puro y cuánto abrirlo
Para TIG se usa argón puro. La mezcla de argón y CO2 es para MIG; en TIG el CO2 quema el tungsteno y ensucia el cordón. Lo que sí sirve para los dos procesos es el regulador: el Victor HRF2435P-580 tiene entrada CGA 580, flujómetro de hasta 35 SCFH y manguera de 10 pies. Se trae bajo pedido.
Como punto de partida, entre 15 y 20 SCFH en acero e inoxidable con una copa normal. Más gas no protege más: si abres de sobra, el chorro hace remolino y chupa aire. Si sueldas con corriente de aire o ventilador cerca, el gas se va y el cordón sale gris y poroso.
La varilla de aporte
La varilla tiene que ser del mismo material que la pieza. Para inoxidable de la serie 304, la más común es la 308L; tenemos la varilla 308L Weld & Alloy de 1/8″ por kilo. En acero al carbono se usa varilla de acero y en aluminio, varilla de aluminio. Nunca uses alambre de MIG estirado: suele traer recubrimiento que contamina el charco.
Errores de principiante que vemos
- Tocar el charco con el tungsteno. Pasa a todos. Se contamina, el arco se vuelve loco y hay que volver a afilar. No sigas soldando así.
- Soltar la antorcha apenas se apaga el arco. Deja la antorcha quieta un par de segundos para que el post gas enfríe el tungsteno y el final del cordón.
- Metal sucio. El TIG no perdona grasa, pintura ni óxido. Limpia con cepillo de acero inoxidable y desengrasante antes de prender.
- Polaridad al revés en continua. En acero e inoxidable la antorcha va al negativo. Al revés, el tungsteno se funde en segundos.
Dónde verlos
Las máquinas TIG están en Equipos de soldadura, y las pinzas, kits y varillas en Consumibles de soldadura. La careta también cambia para TIG, porque el arco es más pequeño: lo explicamos en Careta para soldar fotosensible: tono DIN, sensores y cuál elegir. Si quieres armar el equipo completo, pásate por la tienda en Paloquemao o escríbenos con lo que vas a soldar.
